Balita

Cold-Rolled Coil Surface Defect Identification Guide: Mula sa Defect Classification hanggang Acceptance Judgement

NatureSteel cold-rolled coilsay malawakang ginagamit sa appliance sa bahay, automotive at hardware stamping industriya. Ang pangunahing pagkakaiba sa mga hot‑rolled coils ay nasa ibabaw ng sheet: ang mga hot‑rolled strips ay may sukat, magaspang na ibabaw at malalaking dimensional tolerance; Ang mga cold-rolled strip ay sumasailalim sa multi-pass rolling sa temperatura ng silid, na naghahatid ng malinis, makinis na mga ibabaw at tumpak na sukat.


Ang mga depekto sa ibabaw ay bumubuo ng mga kritikal na panganib para sa mga cold-rolled coil. Ang mga marka ng roll, mga gasgas, madilaw na mantsa, nakaharang sa coil at iba pang mga depekto ay maaaring magresulta sa pagtatak ng bahagi ng bahagi at mga bunganga ng pintura sa banayad na mga kaso, o full-batch na pagtanggi sa mga malubhang kaso. Ang ilang mga depekto ay nananatiling tago sa paghahatid at lumilitaw lamang sa panahon ng pagtatatak, na madaling mag-trigger ng mga hindi pagkakaunawaan sa pananagutan.


Tinutulungan ng dokumentong ito ang mga user na matukoy ang mga depekto, masubaybayan ang mga kaukulang proseso ng produksyon, humatol sa kalidad ayon sa mga pamantayan, at magpatupad ng mga preventive control mula sa mga linya ng produksyon hanggang sa sea-freight packaging. Ito ay nagsisilbing sanggunian para sa mga tauhan sa pagkuha, mga inspektor ng kalidad at mga nauugnay na inhinyero.


I. Bakit Direktang Tinutukoy ng Surface Quality ang Iyong Stamping Yield


Ang kalidad ng ibabaw ay hindi lamang isang aesthetic na alalahanin; ang mga epekto nito ay kumakalat sa buong kadena ng produksyon.


Unang yugto: Stamping. Ang mga sliver (mga panloob na inklusyon na nakalantad sa ibabaw) ay nagsisilbing mga punto ng pagsisimula para sa pag-stamp ng crack. Ang mga gilid na micro-crack ay dumadami sa mga bali habang malalim ang pagguhit. Ang mga kulot na sheet na may mahinang flatness ay nagdudulot ng hindi matatag na pagpoposisyon sa loob ng dies at humahantong sa out-of-tolerance na mga dimensyon ng bahagi.


Ikalawang yugto: Patong at electroplating. Ang natitirang langis ay nagdudulot ng mga pintura na bunganga at electrophoresis pinholes. Ang mga marka ng roll at mga gasgas ay pinalaki sa nakikitang batik pagkatapos ng electroplating. Direktang pinipigilan ng oxide tint (mga madilaw na mantsa) ang pagdirikit para sa enameling at color coating.


Ikatlong yugto: After-sales. Para sa mga bahaging kritikal sa hitsura gaya ng mga panel ng appliance sa bahay at mga panloob na panel ng sasakyan, ang mga depekto sa ibabaw ay direktang nagreresulta sa mga reklamo sa hitsura ng tapos na produkto. Sa yugtong ito, ang mga pagkalugi ay lumampas sa isang batch ng mga sheet hanggang sa mga gastos sa tapos na produkto at mga iskedyul ng paghahatid.


Kaya't ang isang pinagkasunduan ay nangingibabaw sa industriya: ang grado ng bakal at kapal ay nagtatakda ng mas mababang limitasyon sa pagganap para sa mga cold-rolled coil, habang ang kalidad ng ibabaw ay nagtatakda ng pinakamataas na limitasyon para sa mga natapos na produkto. Ang malinaw na pagtukoy sa mga grado sa ibabaw sa oras ng paglalagay ng order ay higit na mas matipid kaysa sa mga post-facto na hindi pagkakaunawaan.

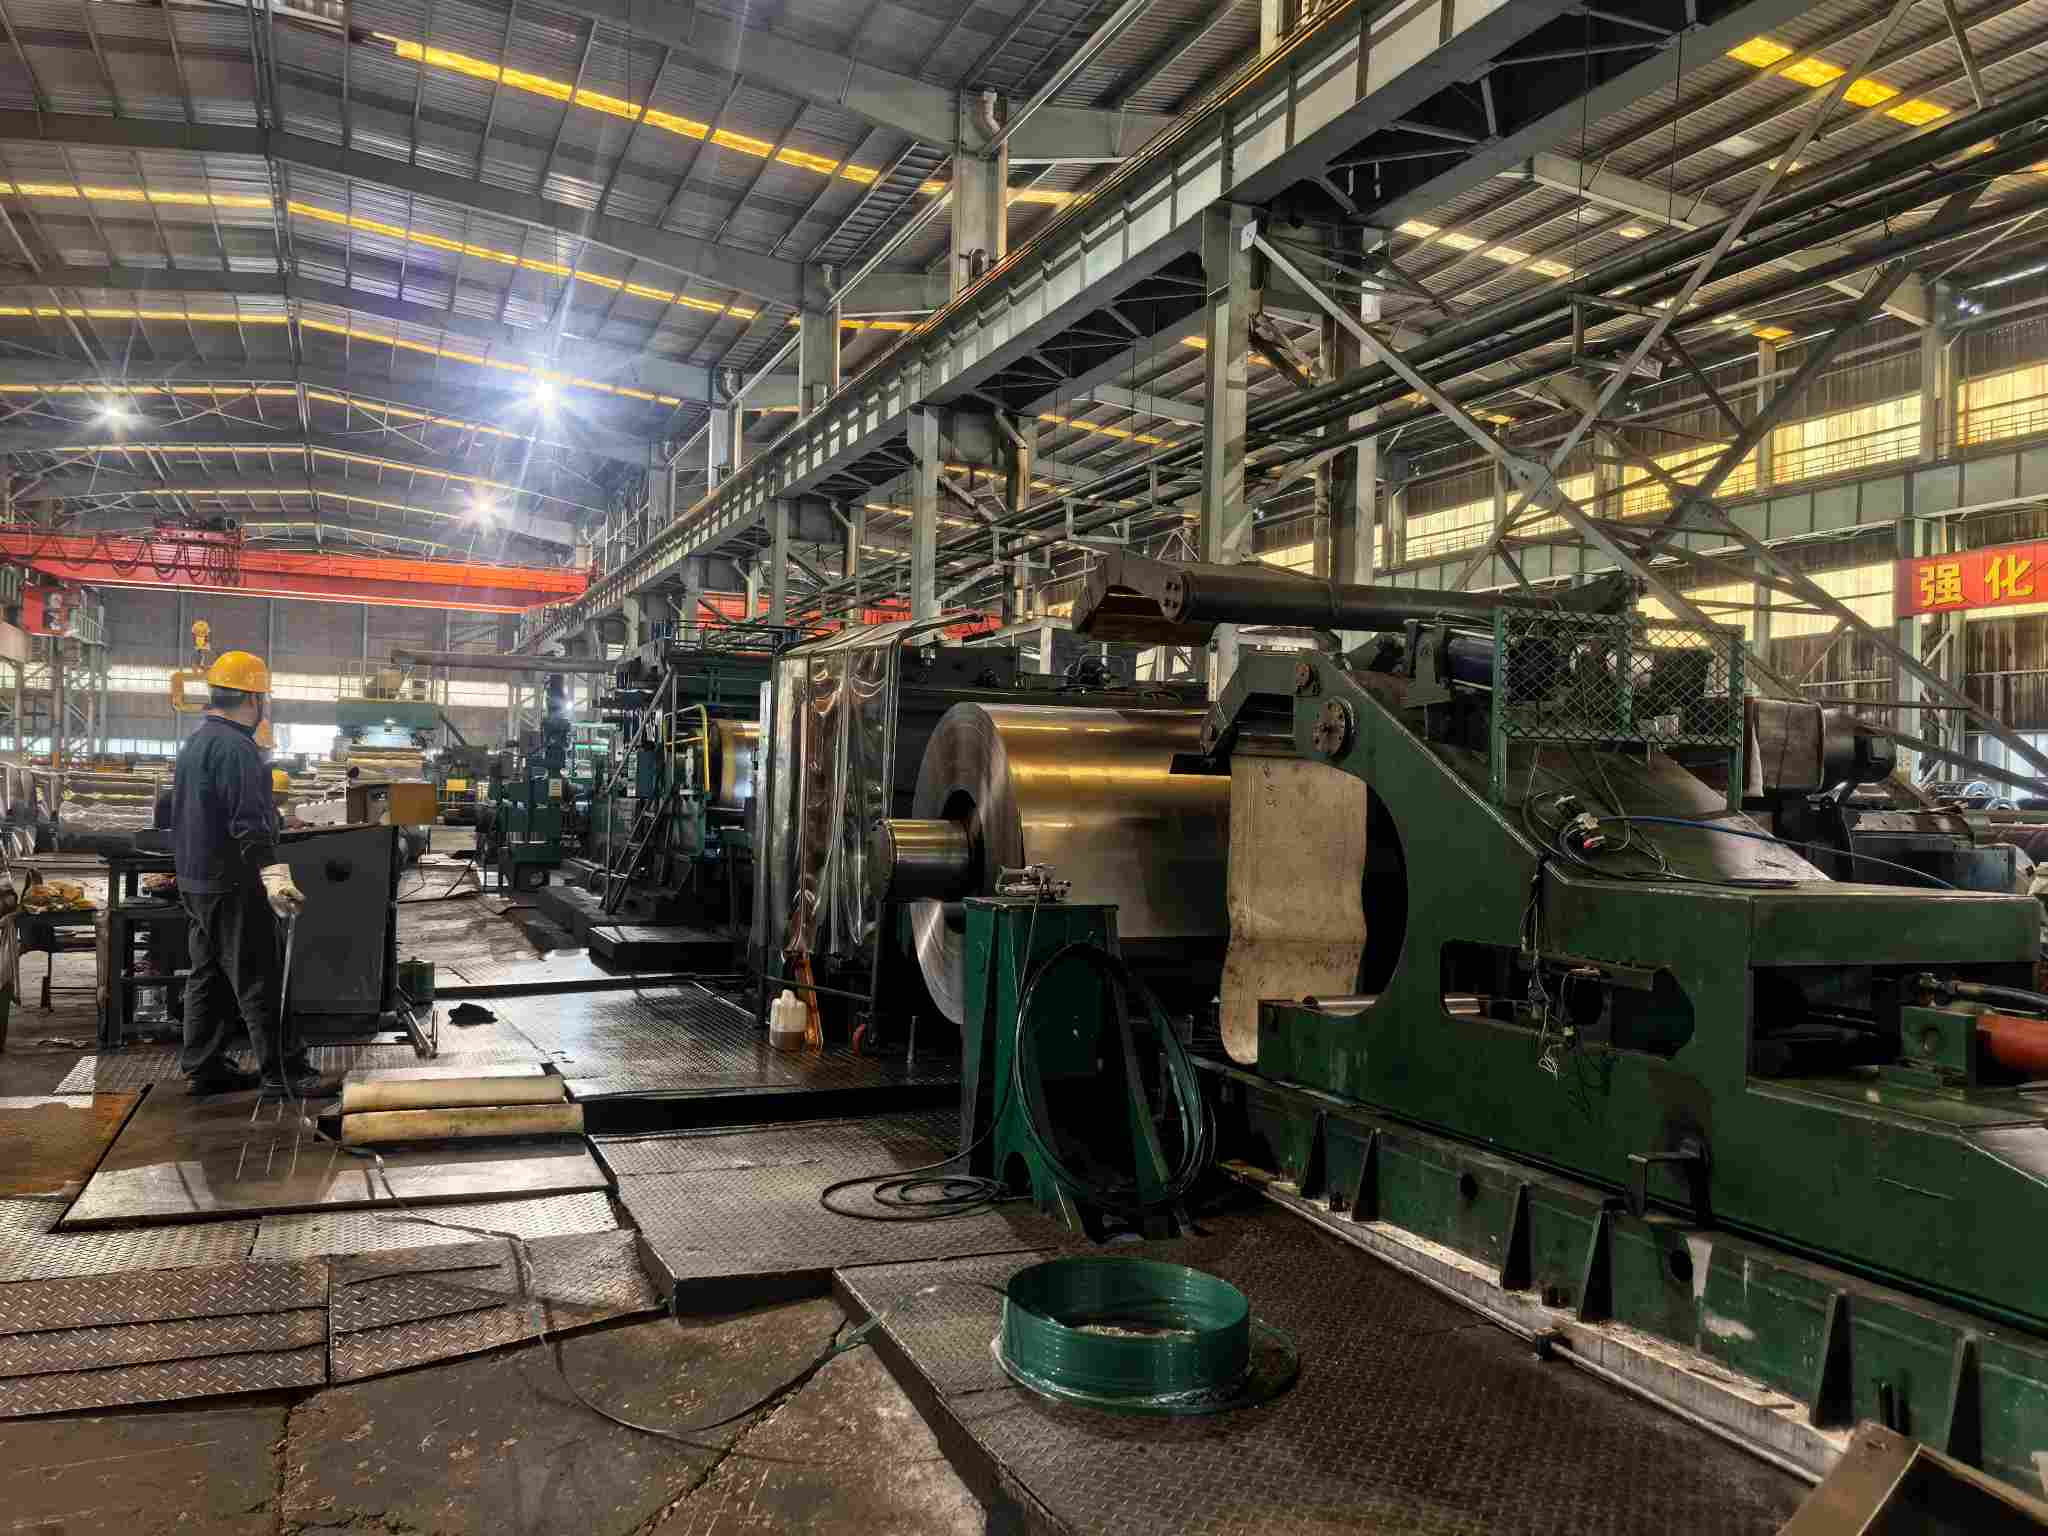
Cold rolling mill workshop

II. Karaniwang Surface Defect Classification para sa Cold‑Rolled Coils


Ang mga depekto ay pinagsama ayon sa yugto ng produksyon kung saan nagmula ang mga ito: mga depektong ipinakilala sa proseso ng rolling, mga depektong ipinakilala sa mga proseso ng pagsusubo at pag-aatsara, at mga depektong ipinakilala sa panahon ng pag-iimbak at transportasyon. Ang pag-uuri na ito ay nagbibigay-daan sa direktang trace-back sa mga responsableng proseso sa pag-obserba ng depekto.


Ang bawat depekto ay inilalarawan sa isang pinag-isang format: Mga Katangian ng Hitsura → Mga Sanhi → Mga Epekto sa Downstream → Pamantayan sa Pagtanggap ng Sanggunian.


2.1 Mga Depekto na Ipinakilala sa Rolling Process


Pag-crack ng Edge


  •  Hitsura: Tuloy-tuloy o pasulput-sulpot na mga bitak sa mga gilid ng bakal na sheet o strips, mula sa maliliit na katangian na parang burr hanggang sa tulis-tulis, nakanganga na mga bali sa malalang kaso.
  •  Mga Sanhi: Ang gilid ng metal ay sumasailalim sa tri‑axial stress habang gumugulong at lumalampas sa mga limitasyon ng ductility ng materyal. Kabilang sa mga karaniwang nag-aambag na salik ang mga papasok na depekto sa gilid, pressed-in edge scale, hindi wastong pamamahagi ng pass reduction, at labis na pag-igting sa pag-ikot.
  •  Mga Epekto: Kumakalat ang mga bitak sa panahon ng slitting; ang mga bali ay nagsisimula mula sa mga gilid sa panahon ng pagtatatak, na nagiging sanhi ng malalim na iginuhit na mga bahagi na direktang hindi angkop para sa paggamit.
  •  Paghuhusga: Ang mga bitak ay tinukoy bilang mga depektong nakapipinsala sa serbisyo sa ilalim ng mga pamantayan at hindi dapat pahintulutan. Maaaring may kundisyon na tanggapin ang maliliit na edge burr kung ganap na maalis pagkatapos ng slitting.


Waviness / Buckle


  •  Hitsura: Hindi pantay na mga ibabaw ng sheet na nagpapakita ng mga kulot na profile o pag-warping sa gilid/gitnang-rehiyon sa ilalim ng mga kondisyon ng free-state.
  •  Mga Sanhi: Maling setting ng roll crown, hindi pantay na temperatura ng roll na nagdudulot ng "thermal crown", malaking papasok na transverse thickness deviation, at pabagu-bagong rolling tension.
  •  Mga Epekto: Paglihis ng pagpapakain sa mga awtomatikong linya ng panlililak. Kung ang waviness ay nagmumula sa plate-shape system faults, ang natitirang stress ay nagiging sanhi ng spring-back kahit na pagkatapos ng leveling.
  •  Paghuhusga: Ang mga flatness tolerance ay tahasang tinukoy sa mga pamantayan. Ang maliit na pagkawaksi ay maaaring malutas sa pamamagitan ng pag-level; Ang mga hindi sumusunod na bahagi na ang pagkawagayway ay nananatiling out-of-tolerance post-levelling ay dapat ituring na hindi tumutugma.


Roll Marks


  •  Hitsura: Pana-panahong mga indentasyon sa mga ibabaw ng sheet, na may katugmang puwang sa circumference ng roll. Tinutukoy ng tampok na ito ang mga marka ng roll mula sa mga gasgas.
  •  Mga Sanhi: Mga dents sa mga roll surface o nakadikit na mga dayuhang substance (scale debris, oil sludge), na naglilipat ng pressure imprints sa mga sheet surface.
  •  Mga Epekto: Direktang mga pagkabigo sa hitsura para sa mga bahagi ng cosmetic-grade; konsentrasyon ng stress sa mga indentasyon sa panahon ng panlililak.
  •  Paghuhukom: Napapailalim sa tinukoy na mga grado sa ibabaw. Ang mga menor de edad na marka ng roll ay pinahihintulutan para sa Grade FB ayon sa pambansang pamantayan. Para sa Grade FC, ang mas mahusay na kalidad na bahagi ay dapat na walang nakikitang mga depekto. Ang mga kakaibang pana-panahong marka ng roll na may nakikitang lalim ay itinuring na hindi tumutugma para sa Grade FC/FD.


Mga gasgas


  •  Hitsura: Hindi panaka-nakang, itinuro na mga linear na peklat na may nakikitang pag-drag kapag hinawakan ng kamay.
  •  Mga Sanhi: Matigas na banyagang substance na nakadikit sa mga roller table, guide plate o guide roll; inter-layer slippage na dulot ng hindi matatag na coiling tension.
  •  Mga Epekto: Ang mga gasgas na lumampas sa isang partikular na lalim ay nagiging mga lugar ng pagsisimula para sa pag-stamp ng pag-crack at nagiging sanhi ng pagtanggi sa mga bahaging nakatuon sa hitsura.
  •  Paghuhusga: Ang mga pamantayan ay naaayon sa mga para sa mga marka ng roll, na ipinatupad sa bawat mga sugnay na nasa ibabaw. Karaniwang kasanayan sa industriya: ang mga maliliit na gasgas na may lalim na hindi hihigit sa kalahati ng pagpapaubaya sa kapal ay maaaring pag-usapan, napapailalim sa mga kontratang kasunduan.


#### Paglihis ng Kapal sa kahabaan ng Strip


  •  Hitsura: Halos hindi nakikita ng hubad na mata, ipinapakita bilang hindi pare-pareho ang kapal sa iba't ibang posisyon ng isang sheet.
  •  Mga Sanhi: Naantala ang pagtugon ng mga sistema ng Automatic Gauge Control (AGC), mga papasok na pagbabago sa kapal, at mga paglihis sa mga setting ng rolling-force.
  •  Mga Epekto: Hindi pantay na kapal ng pader ng mga naselyohang bahagi; ang mga pagbabago sa kapal ay nakakapinsala sa pagpapakain at pagbuo ng katatagan para sa mga awtomatikong linya ng produksyon.
  •  Paghuhusga: Sinusukat sa pamamagitan ng mga panukat ng kapal laban sa karaniwang mga talahanayan ng pagpapaubaya sa kapal. Tandaan: ang mga talahanayan ng tolerance ay pinaghiwa-hiwalay ayon sa nominal na kapal at lapad sa halip na gumamit ng isang unibersal na solong halaga.


Mga hiwa


  •  Hitsura: Mga pinahabang silvery-bright o dark streak na may iba't ibang haba, kadalasang nangyayari sa mga coil head, coil tail o local zone.
  •  Mga Sanhi: Ang mga non-metallic inclusion sa loob ng bakal (hal. alumina) ay pinahaba habang gumugulong at kalaunan ay nakalantad sa mga ibabaw.
  •  Mga Epekto: Pangunahing pinagmumulan ng pag-crack sa panahon ng malalim na pagguhit. Higit na mapanganib kaysa sa mga ordinaryong gasgas, ang mga sliver ay kumakatawan sa mga pagpapakita sa ibabaw ng mga bahid ng panloob na materyal.
  •  Paghuhusga: Ang mga pagsasama ay inuri bilang nakapipinsalang mga depekto sa ilalim ng mga pamantayan at hindi dapat payagan. Ang mga lokal na sliver ay karaniwang nagpapahiwatig ng mga problema sa metalurhiko at tuluy-tuloy na paghahagis at karaniwang itinuring na hindi tumutugma.


 2.2 Mga Depekto na Ipinakilala sa Mga Proseso ng Pagsusupil at Pag-aatsara


#### Madilaw na Paglamlam / Oxide Tint


  •  Hitsura: Lokal na madilaw-dilaw na kayumangging kulay sa mga ibabaw ng sheet; full‑coil na pagkakaiba ng kulay sa malalang kaso.
  •  Mga sanhi: Carbonization ng natitirang langis pagkatapos ng pagsusubo; hindi sapat na kontrol ng dew-point ng furnace protective atmospheres (hydrogen / nitrogen‑hydrogen mixtures) na humahantong sa banayad na oksihenasyon.
  •  Mga Epekto: Matinding kapansanan ng pagdirikit para sa enameling, color coating at pagpipinta; Ang pagkakaiba ng kulay ay direktang nagdidisqualify sa mga bahagi ng hitsura.
  •  Paghuhukom: Ang minor oxide tint ay pinahihintulutan para sa Grade FB. Ang Grade FC/FD ay nagpapataw ng mga kinakailangan sa pagkakaiba ng kulay at pagkakadikit; ang paglitaw ay nagreresulta sa hindi pagsang-ayon. Ang wastong pagpapatakbo ng mga maliwanag na annealing furnace na may proteksyon sa hydrogen ay hindi dapat magdulot ng mga kitang-kitang madilaw-dilaw na mantsa.


Pag-block ng Coil


  •  Hitsura: Lokal na inter-layer adhesion na pumipigil sa uncoiling; nananatili ang mga punit o gummy mark sa mga sheet surface kung saan ang mga nakadikit na layer ay pinaghiwa-hiwalay.
  •  Mga sanhi: Labis na temperatura ng pagsusubo, mataas na pag-igting ng coiling, naisalokal na puro presyon mula sa mahinang hugis ng plato; ang sobrang makinis na mga ibabaw ay lalong nagpapalala sa pagdikit.
  •  Mga Epekto: Ang malalaking tuluy-tuloy na mga lugar sa ibabaw ay nagiging depekto sa mga adhesion-tear zone.
  •  Paghuhusga: Ang pinsala sa adhesion-punit ay bumubuo ng isang kitang-kitang hindi sumusunod na depekto. Ang klasikong isyu sa proseso ng pagsusubo ay karaniwang nauugnay sa hindi wastong mga setting ng parameter ng pagsusubo.


Overpickling Pits


  •  Hitsura: Mapurol na mga ibabaw ng sheet na natatakpan ng mga siksik na pinong indent at nagpapakita ng magaspang na pakiramdam ng pandamdam.
  •  Mga Sanhi: Labis na mataas na temperatura ng acid-bath, hindi wastong konsentrasyon ng acid o matagal na oras ng paglulubog sa mga seksyon ng pag-aatsara, na nagreresulta sa sobrang kaagnasan ng substrate ng bakal.
  •  Mga Epekto: Ang lumagpas sa pagkamagaspang sa ibabaw ay nagpapababa sa pagkakadikit ng patong; pagbabawas ng kapal ng materyal sa mga malubhang kaso.
  •  Paghuhusga: Maaaring pahintulutan ang mga maliliit na hukay para sa mas mababang mga grado sa ibabaw na walang kapansanan sa pagbuo. Ang mga hukay ay ipinagbabawal para sa Grade FC/FD.


Lüders Lines / Stretcher Strain


  •  Hitsura: Wavy band-like slip markings na lumalabas sa mga naselyohang bahagi ng ibabaw.
  •  Tandaan: Ito ay isang materyal na ari-arian sa halip na isang depekto. Ang mga low-carbon steel gaya ng DC01 at SPCC ay nagtatampok ng yield plateau, at ang hindi pantay na deformation sa panahon ng stamping ay bumubuo ng mga linya ng Lüders. Ang mga steel mill ay nag-aalis ng mga yield plateau sa pamamagitan ng skin-pass rolling na may maliit na pagbawas.
  •  Pangunahing punto: Ang pagiging epektibo ng skin-pass ay bumababa sa oras ng pag-iimbak. Ang natural na pagtanda ay muling nagpapakilala ng mga talampas ng ani. Tinutukoy ng mga pamantayan ang mga panahon ng garantiya: Ginagarantiya ng EN 10130 na walang linya ng Lüders sa loob ng anim na buwan pagkatapos ng skin‑pass para sa DC05; Ang DC06/DC07 ay nagdadala ng walang limitasyong mga garantiya. Ang GB/T 5213 ay nag-iiba ng mga panahon ayon sa grado sa ibabaw: humigit-kumulang tatlong buwan para sa mga high-grade surface (FC/FD) at humigit-kumulang anim na buwan para sa mga pangkalahatang grado (sumangguni sa mga orihinal na pamantayan at kontrata para sa mga eksaktong halaga).
  •  Paghuhusga: Ang mga linya ng Lüders na nagmumula sa sobrang pagtanda na imbakan ay karaniwang hindi nauuri bilang mga depekto sa kalidad. Dapat tukuyin ng mga mamimili ang mga panahon ng pag-iimbak at mga kasanayan sa imbentaryo na "first‑in, first-out" sa paglalagay ng order.


Nalalabi ng Langis


  •  Hitsura: Hindi pantay na mga oil film sa mga sheet surface, na nagpapakita bilang mga streak o mga spot ng akumulasyon ng langis.
  •  Mga Sanhi: Hindi sapat ang pagganap ng mga seksyon ng electrolytic degreasing o hindi makontrol na paglalagay ng langis pagkatapos ng pag-roll ng skin-pass.
  •  Mga Epekto: Paint craters at electrophoresis pinholes; ang labis na mga pelikula ng langis ay nakompromiso ang pagganap ng hinang.
  •  Paghuhusga: Karaniwang tinutukoy ng mga pamantayan ang mga produktong inihatid ng langis na may mga oil film na naaalis sa pamamagitan ng paglilinis ng alkalina. Nalalapat ang hindi pagsunod kapag ang hindi pantay na natitirang langis ay nagdudulot ng mga pagkabigo sa downstream na proseso.


2.3 Mga Depekto na Ipinakilala sa Imbakan at Transportasyon (High‑Liability‑Dispute Zone)


Water-stain Rust


  •  Hitsura: Banayad na dilaw hanggang madilim na kayumanggi na kalawang na karamihan ay nagsisimula sa mga ibabaw o gilid ng sheet; madalas na sinusunod para sa kargamento sa dagat.
  •  Mga sanhi: Condensed moisture mula sa pagpapawis ng lalagyan dahil sa mga pagkakaiba sa temperatura‑halumigmig, sea-salt spray; hubad na coil na walang kalawang na packaging o nasirang packaging.
  •  Mga Epekto: Pagpipinta ng paltos sa mga rusted zone; full-coil downgrade sa malalang kaso.
  •  Paghuhukom: Isa sa mga depekto na madaling pag-usapan. Ang pananagutan ay tinutukoy ng tatlong salik: ① Kulay ng kalawang: ang sariwang kalawang ay lumilitaw na maliwanag na dilaw / orange‑red; ang lumang kalawang ay nagiging madilim na kayumanggi o maging itim. ② Integridad ng packaging: mga kondisyon ng anti-kalawang na papel, mga plastik na pelikula at mga tagapagtanggol sa gilid. ③ Timeline: paghahambing sa pagitan ng produksyon / mga petsa ng aplikasyon ng langis at mga petsa ng pagdating laban sa mga karaniwang panahon ng bisa ng anti-kalawang (ang mga pambansang pamantayan ay tumutukoy sa anim na buwang bisa ng walang kalawang mula sa pagmamanupaktura para sa mga coil na inihatid ng langis sa ilalim ng normal na mga kondisyon ng imbakan‑transportasyon). Kung ang kaagnasan ay nangyayari na may buo na packaging sa loob ng bisa ng anti-kalawang, ang pananagutan ay nakasalalay sa mga supplier. Ang napinsalang packaging o nag-expire na imbakan ay nagtatalaga ng pananagutan sa mga mamimili.


Paghawak ng mga Dents


  •  Hitsura: Mga lokal na indentation o impact bruises, karamihan ay puro sa mga outer coil wrap at hoist contact point.
  •  Mga Sanhi: Hindi wastong pag-angat, stacking compression, at hindi sapat na pag-secure sa panahon ng transportasyon.
  •  Paghuhusga: Ang mga lokal na outer-wrap dents ay maaaring may kondisyong tanggapin pagkatapos tanggalin ang mga apektadong wrap na walang kapansanan sa paggana. Ang malawak na mga dents ay nagiging sanhi ng mga coils na hindi tumutugma.


Telescoping / Loose Coil


  •  Hitsura: Misaligned coil end‑faces na bumubuo ng telescoped stepped profile; maluwag na mga tali.
  •  Mga Sanhi: Maling pagkakahanay sa panahon ng pag-coiling, hindi wastong pag-igting, at pag-relax ng strap sa paglalakbay.
  •  Mga Epekto: Pagkakamot ng sheet at paglihis ng pagpapakain sa panahon ng pag-uncoiling; mga panganib sa kaligtasan ng bodega.
  •  Paghuhusga: Ang mga hindi pagkakatugma na dulo-face na lampas sa mga limitasyon sa pagpapaubaya ay bumubuo ng hindi pagsang-ayon. Ang mga maluwag na strap ay dapat i-re-tension sa mga bodega.


2.4 Talaan ng Depekto ng Mabilisang Sanggunian


Depekto Responsableng Proseso Mga Karaniwang Dahilan Pinahihintulutan para sa FB Grade Pinahihintulutan para sa FC/FD Grade
Pag-crack ng Edge Rolling / papasok na materyal Sobrang stress sa gilid Hindi pinahihintulutan Hindi pinahihintulutan
Waviness Gumugulong Hindi tamang roll crown / tensyon Hindi pinahihintulutan kung out-of-tolerance Hindi pinahihintulutan kung out-of-tolerance
Roll Marks Gumugulong Pagkasira ng roll-surface / dayuhang bagay Pinahihintulutan ang menor Hindi pinahihintulutan
Mga gasgas Rolling / slitting Banyagang bagay sa mga landas ng roller Pinahihintulutan ang menor Hindi pinahihintulutan
Paglihis ng Kapal sa kahabaan ng Strip Gumugulong AGC control deviation Hindi pinahihintulutan kung out-of-tolerance Hindi pinahihintulutan kung out-of-tolerance
Mga hiwa Paggawa ng bakal / tuluy-tuloy na paghahagis Mga pagsasama Hindi pinahihintulutan Hindi pinahihintulutan
Madilaw na Paglamlam Pagsusupil Natirang langis / mahinang kapaligiran Pinahihintulutan ang menor Hindi pinahihintulutan
Pag-block ng Coil Pagsusupil Hindi tamang temperatura / pag-igting Hindi pinahihintulutan Hindi pinahihintulutan
Overpickling Pits Pag-aatsara Out-of-control na pag-aatsara Pinahihintulutan ang menor Hindi pinahihintulutan
Mga Linya ng Lüders Materyal na ari-arian Talampas ng ani / pagtanda Hindi isang depekto, napapailalim sa mga paghihigpit sa panahon ng imbakan Hindi isang depekto, na may mas maiikling pinahihintulutang panahon ng imbakan
Nalalabi ng Langis Degreasing / skin‑pass Hindi sapat na degreasing Hindi pinahihintulutan Hindi pinahihintulutan
Water-stain Rust Imbakan at transportasyon Kahalumigmigan / nasirang packaging Hindi pinahihintulutan (mga pagbubukod para sa expired na anti-rust validity)

Hindi pinahihintulutan


III. On‑Site Inspection: Practical Test Methods at 10‑Minute Acceptance Checklist


3.1 Apat na On-Site Inspection Techniques


Side-light Visual Inspection. Ang pinaka-kritikal na pamamaraan sa pagsuri sa ibabaw. I-unroll ang mga sheet sa metro bawat metro sa ilalim ng low-angle side-light sa loob ng 45 degrees. Nagiging kitang-kita sa ilalim ng side-light ang pagkaawang, mga roll mark at mahinang mga gasgas, habang maraming mga depekto ang nananatiling hindi nakikita sa ilalim ng direktang pag-iilaw sa harapan — isang karaniwang blind spot para sa mga tumatanggap ng party. Bigyan ng priyoridad ang 50‑millimeter edge zone, kung saan madalas na nangyayari ang pag-crack ng gilid at burr.


Tactile Assessment. I-slide ang mga kuko sa mga texture sa ibabaw: ang mga roll mark ay gumagawa ng pana-panahong pag-drag; ang mga gasgas ay gumagawa ng tuluy-tuloy na pag-drag. Ang mga sliver ay nagpapakita ng mga katangiang pandamdam na malapit sa mga ordinaryong gasgas; Ang pagkakakilanlan ay nangangailangan ng pagsasama-sama ng lokasyon (karamihan sa mga coil head / tails) at kasunod na pagganap ng stamping.


Pagsukat ng Instrumento. Gumamit ng portable na mga gauge ng kapal upang ma-sample ang kapal sa coil head, mid-coil at coil tail para sa mga pagsusuri sa kapal-variation. Gumamit ng mga straightedges at mga feeler gauge para sa pagsukat ng warpage. Kung magagamit, sukatin ang mga halaga ng Ra roughness sa pamamagitan ng mga roughness tester (ang pagkamagaspang ay bumubuo ng isang pangunahing tagapagpahiwatig para sa mga grado sa ibabaw, na may mga pamamaraan ng pagsubok na tinukoy sa mga pamantayan). Ang mga sampling point ng thickness-gauge ay dapat sumasakop sa buong lapad ng strip sa halip na sa gitnang zone lamang.


Packaging at Markahan Inspeksyon. Suriin muna ang integridad ng anti-rust packaging at pagiging madaling mabasa ng mga marka ng pagpapadala sa pagbukas ng container (numero ng coil, grado ng bakal, mga sukat, grado sa ibabaw, timbang, petsa ng produksyon). Maghinala ng mga depekto sa ibabaw na dulot ng transportasyon para sa anumang pinsala sa packaging.


3.2 10‑Minute na Checklist ng Pagtanggap para sa mga Tumatanggap na Partido


1. Suriin ang packaging: Suriin ang integridad ng anti-kalawang na papel / mga pelikula, mga tagapagtanggol sa gilid, mga binding strap at steel sheathing; maghanap ng mga bakas ng pagkakalantad sa tubig.

2. I-verify ang mga marking: Kumpirmahin ang coil number, steel grade, mga sukat, surface grade at production date na tumutugma sa mga purchase order at Mill Test Certificates (MTC).

3. Full-coverage side-light inspeksyon: Suriin ang mga ibabaw ng sheet metro bawat metro sa ilalim ng 45‑degree side‑light, na tumutuon sa 50‑mm edge zone.

4. Random na tactile sampling: I-drag ang mga kuko sa tatlong random na lokasyon upang makilala ang mga marka ng roll, mga gasgas at mga sliver.

5. Thickness spot‑check: Magsagawa ng mga sukat sa coil head, mid‑coil at coil tail at itala ang pagkakaiba-iba ng kapal sa haba ng strip.

6. Pagsusukat ng warpage: Sukatin ang free-state warpage sa isang isang metrong bahagi ng sheet.

7. Dokumentasyon at sampling: Kuhanan ng larawan ang mga may sira na lugar na may mga sukat na sanggunian at panatilihin ang 300‑millimeter na may depektong mga bahagi ng sample bilang katibayan sa pagtatasa ng pananagutan.

8. Grade cross-reference: Ihambing ang mga obserbasyon laban sa surface-grade clause sa Kabanata IV at gumawa ng mga konklusyon: Accept / Conditional Acceptance / Rejection.


IV. Ang Source-Control Measure ng NatureSteel laban sa mga Depekto sa Ibabaw


Sinasaklaw ng mga naunang seksyon ang pagkakakilanlan ng depekto para sa pangangasiwa pagkatapos ng paglitaw. Ang kabanatang ito ay naglalarawan ng factory-side preventive controls. Ang mga depekto sa ibabaw ay mahalagang mga problemang nakaugat sa proseso. Ang pagkakakilanlan ng depekto ay nahuhulog sa mga gumagamit sa ibaba ng agos, habang ang pag-iwas sa depekto ay kabilang sa mga linya ng produksyon.


Seksyon ng Pag-aatsara: Limang yugto ng pag-aatsara kasama ang electrolytic degreasing. Ang kumpletong pag-alis ng sukat ay kinakailangan para sa malinis na cold-rolled na mga ibabaw. Ang sobrang pag-aatsara ay bumubuo ng mga hukay; under-pickling dahon pinindot-in scale. Ang electrolytic degreasing ay nagpapagaan ng natitirang-langis na mga panganib na direktang nauugnay sa mga madilaw na mantsa at mga bunganga ng pintura.


Rolling Section: Anim na mataas na reversing mill na may mga digital control system. Ang closed-loop plate-shape control at tumpak na pass-reduction allocation ay bumubuo ng mga core control para sa waviness, edge cracking at longitudinal thickness deviation. Ang Siemens at ABB na mga numerical-control system ay naghahatid ng mga pagpapaubaya sa kapal hanggang sa ±0.03mm, na nakakatugon sa Espesyal na Klase ng Katumpakan sa ilalim ng EN10131. Ang pinakamababang kapal ng rolling ay umaabot sa 0.15mm. Ang mga roll surface ay sumasailalim sa mga naka-iskedyul na inspeksyon upang matukoy ang pagkasira ng roll-surface at mga dayuhang sangkap bago itatak ang paglipat sa mga sheet. Ang mga roll mark ay mga depekto na madaling maalis sa pamamagitan ng mga gawain sa pag-inspeksyon ng roll.


Seksyon ng Pagsusubo: Maliwanag na pagsusubo ng hydrogen. Pinipigilan ng mga mayaman na hydrogen na proteksiyon na kapaligiran ang oksihenasyon sa ibabaw at pagkawalan ng kulay ng dilaw, na inaalis ang tint ng oxide sa pinagmulan. Ang mga temperatura ng pagsusubo at mga tensyon sa pag-coiling ay naka-segment ayon sa bigat ng coil at hugis ng plate upang maiwasan ang pagharang ng coil.


Seksyon ng Skin‑Pass: Kinokontrol na pagpapahaba mula 0.5% hanggang 1.5%. Ang pag-roll ng skin-pass sa loob ng hanay na ito ay nag-aalis ng mga talampas ng ani at nagpapaganda ng hugis ng plato. Ang hindi sapat na pagpapahaba ng balat-pass ay nabigong sugpuin ang mga linya ng Lüders; ang labis na pagpahaba ay nagpapababa sa hugis ng plato at nakakabawas sa pagkamagaspang sa ibabaw. Ang pagbabalanse sa mga parameter na ito ay bumubuo ng isang pangunahing kinakailangan sa proseso ng skin-pass.


Seksyon ng Pagtatapos at Pag-iimpake: Burr-free slitting at sea-freight-oriented na packaging. Kinokontrol ng mga slitting operation ang taas ng burr para maiwasan ang cut-edge scratching. Ang mga natapos na coil ay binalot ng VCI volatile corrosion-inhibitor film, nilagyan ng mga edge protector, na sinigurado ng mga steel strap at moisture-proof na ginagamot para sa high-salinity, high-humidity marine transit. Karamihan sa mga pagtatalo sa port-arrival tungkol sa kalawang ng tubig ay maiiwasan sa pamamagitan ng matibay na packaging.


Seksyon ng Inspeksyon: Tatlong baitang mga pintuan ng inspeksyon. Papasok na hot‑rolled‑coil inspection; in-process na inspeksyon pagkatapos ng pag-aatsara, pagsusubo at pag-roll ng skin-pass; inspeksyon bago ang kargamento na pinagsasama ang pag-sample sa ibabaw at pagsukat ng dimensyon. Ang mga sample na segment at mga rekord ng pagsubok ay pinananatili para sa bawat batch, at ang Mill Test Certificates (MTC) ay kasama ng mga paghahatid. Ang anumang insidente sa kalidad ay maaaring masubaybayan pabalik sa mga partikular na proseso at mga palugit ng oras ng produksyon, na nagbibigay ng matibay na ebidensya para sa pagtatasa ng pananagutan.


Sa madaling salita: Ang mga depekto sa ibabaw ay hindi "natuklasan sa pamamagitan ng inspeksyon". Ang mga ito ay alinman sa "manufactured" o "prevented". Ang inspeksyon ay nagpapatunay sa pagganap ng proseso sa halip na kumilos bilang isang huling-resort na safety net.

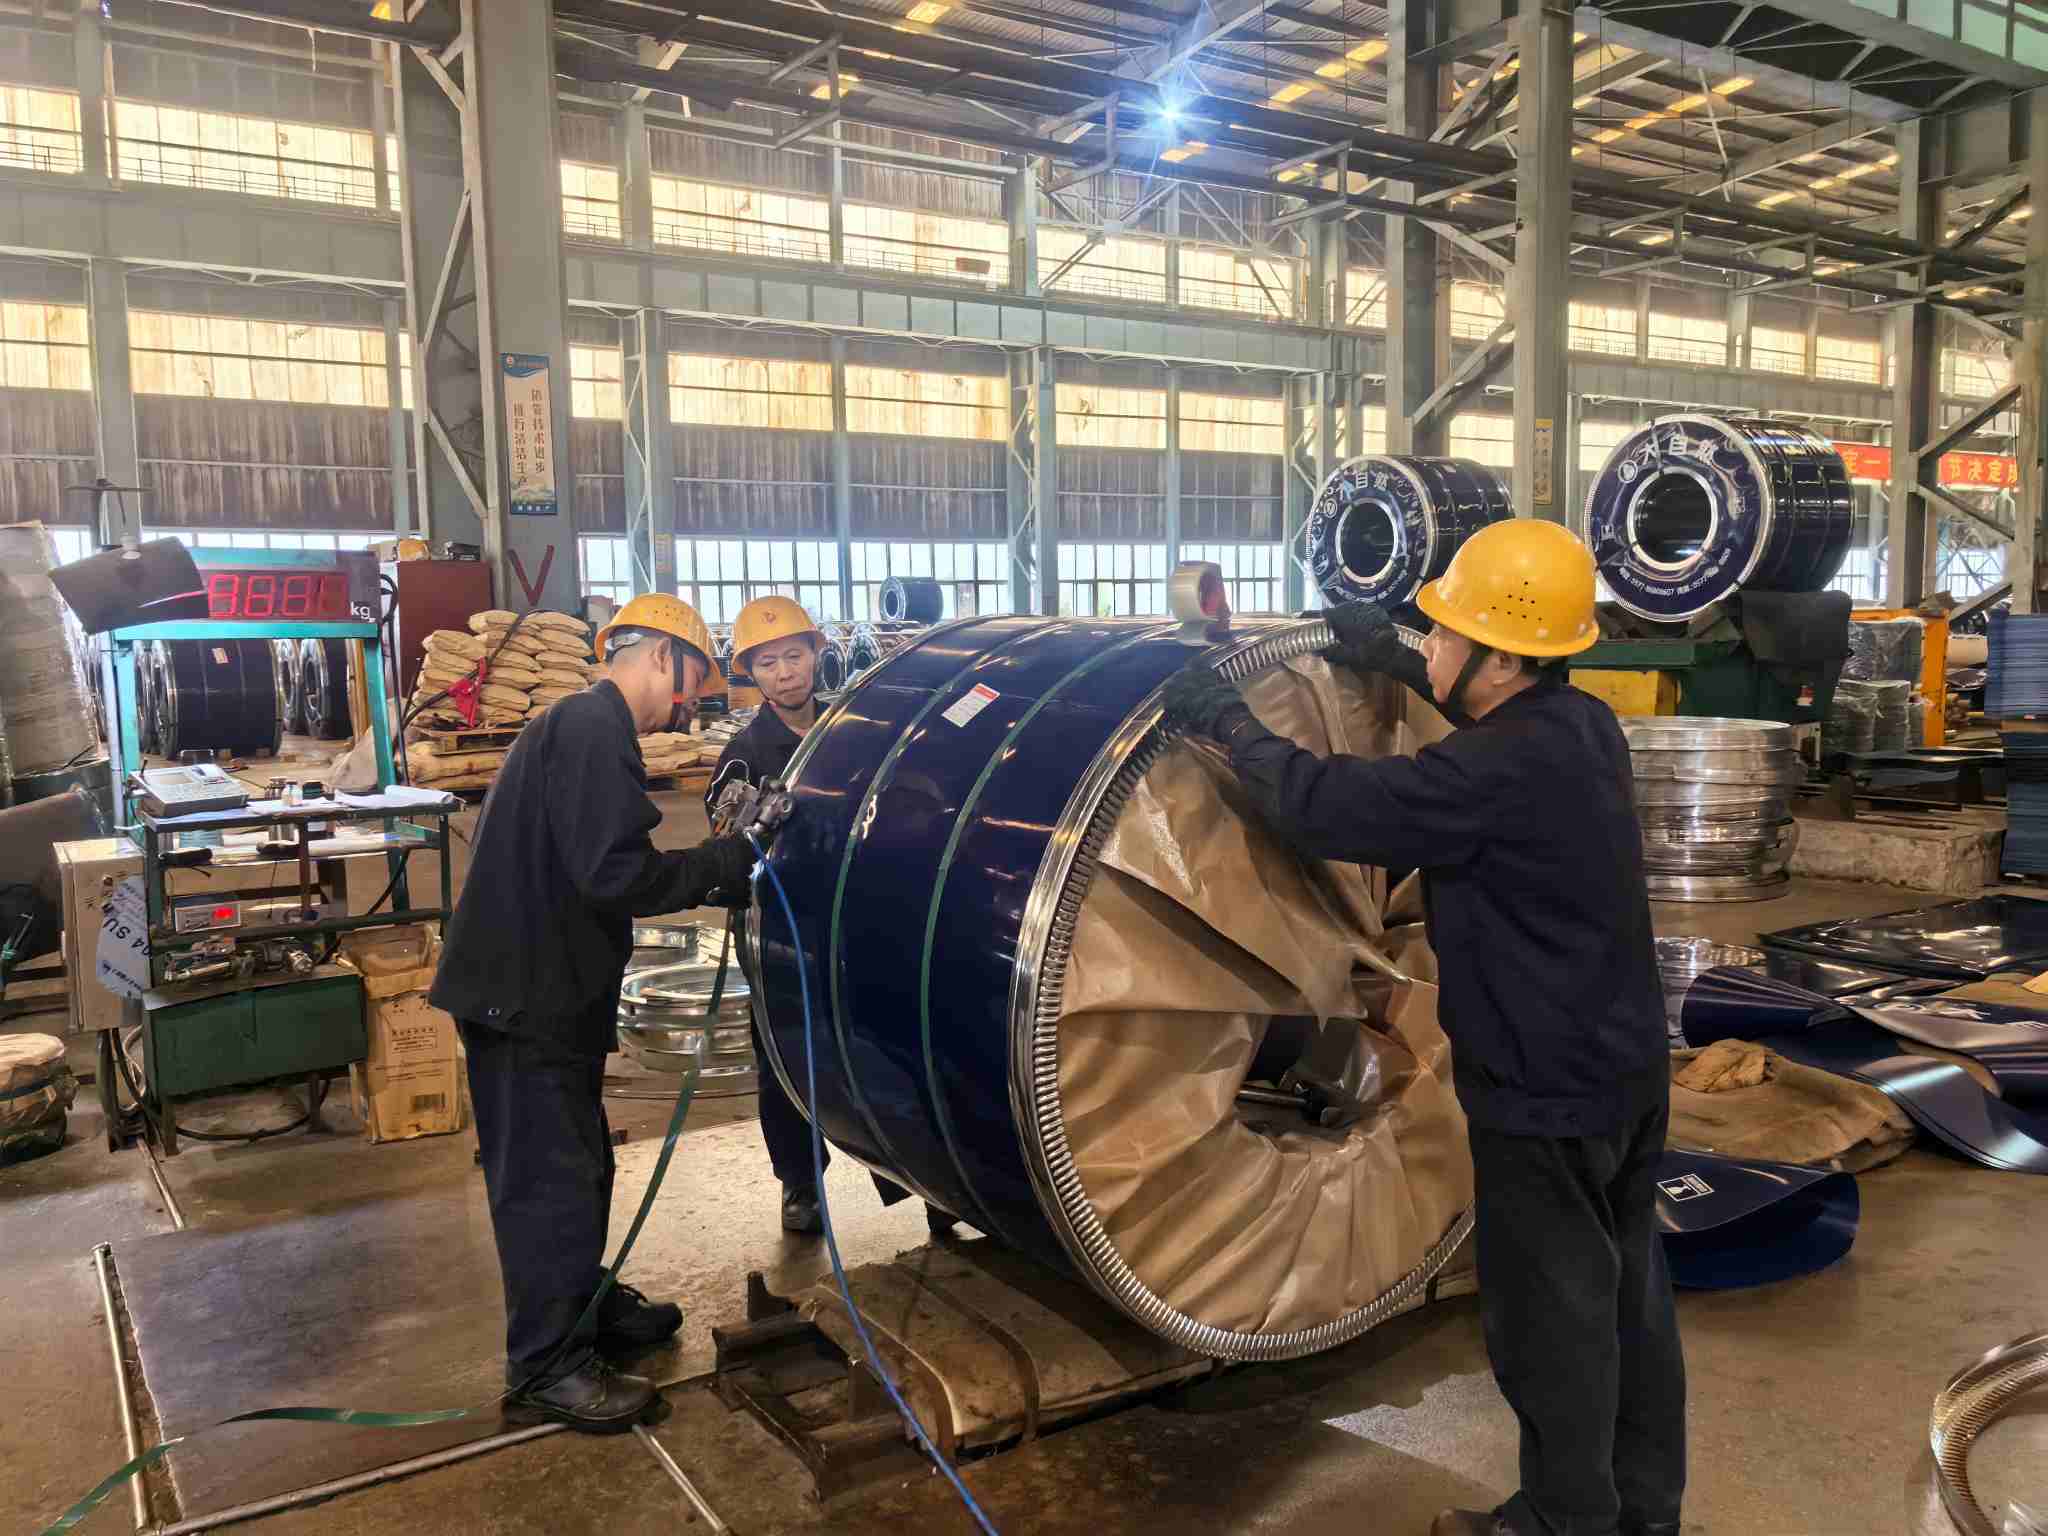
NatureSteel Coil Packing Process

Konklusyon


Ang pagkakakilanlan ng cold-rolled-coil surface‑defect ay umaasa sa kumbinasyon ng kaalaman sa proseso, mga pamantayan at karanasan sa field. Ang dokumentong ito ay nagtitipon ng maraming uri ng depekto, mga checklist ng pagtanggap at mga balangkas ng pagtatasa ng pananagutan para sanggunian sa panahon ng mga inspeksyon. Ang NatureSteel ay nagtataglay ng malawak na cold-rolling expertise at nagpapatupad ng full-process na surface-quality controls. Ang VCI anti-rust packaging ay nagpapatatag ng mga kondisyon ng coil sa buong marine shipment. Para sa mga detalye ng steel-grade (hal. DC01, SPCC), surface-grade consultation o mga kahilingan sa panipi, mangyaring huwag mag-atubilingmakipag-ugnayan sa amin.


Mga Kaugnay na Balita
Mag-iwan ako ng mensahe
X
Gumagamit kami ng cookies para mag-alok sa iyo ng mas magandang karanasan sa pagba-browse, pag-aralan ang trapiko sa site at i-personalize ang content. Sa paggamit ng site na ito, sumasang-ayon ka sa aming paggamit ng cookies. Patakaran sa Privacy
TanggihanTanggapin